

Draad van titanium en titaniumlegeringTrekken is een plastisch vervormingsproces van metaal, waarbij een staaf of draad geleidelijk wordt verkleind tot draad met een kleinere doorsnede- door middel van trekkracht die via een matrijs wordt uitgeoefend.
Zie het als hand-getrokken noedels-maar dan met veel grotere precisie, veel hogere moeilijkheidsgraad en strikte procescontrole-eisen.
Belangrijkste methoden voor het trekken van titaniumdraad (wat u kunt zien van leveranciers)
Wanneer u leveranciers van titaniumdraadproductie evalueert, kunt u verschillende tekentechnologieën tegenkomen:
Vaste matrijstekening (meest gebruikelijk)
Je trekt titanium door een harde matrijs (zoals een stijve ring).
- Beste voor: standaard titaniumdraad, precisiedraad
- Voordeel: stabiel proces, hoge maatnauwkeurigheid
- Let op: slijtage van de matrijzen verhoogt de kosten in de loop van de tijd
Rolmatrijstekening
Maakt gebruik van roterende rollen in plaats van vaste matrijzen.
- Best for: thicker wire (>1 mm titanium staafreductie)
- Voordeel: lagere wrijving, langere standtijd
- Let op: hogere complexiteit van de apparatuur
Ultrasone trillingstekening
De matrijs trilt met hoge frequentie om wrijving te verminderen.
- Beste voor: ultra-fijne titaniumdraad (<1mm)
- Voordeel: gladder oppervlak, verminderd breukrisico
- Let op: hogere kapitaalinvesteringen
Gecoate bundeltekening
Meerdere draden worden samengetrokken met coatingondersteuning en vervolgens gescheiden.
- Beste voor: ultra-fijne draad (medische titaniumdraad, tot<0.05mm)
- Voordeel: maakt extreem fijne draadproductie mogelijk
- Let op: meer verwerkingsstappen en chemische behandeling
Temperatuurregeling bij het trekken van titaniumdraad
Temperatuur is van cruciaal belang bij de productie van draad van titaniumlegeringen, vooral voor kwaliteiten als Ti-6Al-4V (graad 5).
Koudtrekken (meest gebruikelijk)
Uitgevoerd bij kamertemperatuur.
- Verkleint de diameter geleidelijk (doorgaans 10–15% per doorgang)
- Vereist meerdere tussenliggende gloeistappen
- Op grote schaal gebruikt bij de productie van titaniumdraad in de ruimtevaart
Warmtrekken (400–700 graden)
- Verbetert de plasticiteit door dynamische herkristallisatie
- Gebruikt voor moeilijk-te-vormen van titaniumlegeringen
- Helpt draadbreuk te verminderen
Hot Drawing (zeldzaam voor titanium)
- Boven herkristallisatietemperatuur
- Hoofdzakelijk gebruikt voor vuurvaste metalen zoals wolfraam
- Zeldzaam bij de productie van titaniumdraad
Smeermethoden (sleutel voor oppervlaktekwaliteit)
Bij koudgetrokken titaniumdraad bepaalt de smering de oppervlakteafwerking en het aantal defecten.
- Natte smering: olie of emulsies voor massaproductie
- Droge smering: grafiet of MoS₂ voor speciale omgevingen
- Coatingsmering: kopercoating of oxidelaag verbetert de hechting en vermindert het invreten
Goede smering is essentieel om het vastplakken van de matrijs en scheuren in het oppervlak te voorkomen.

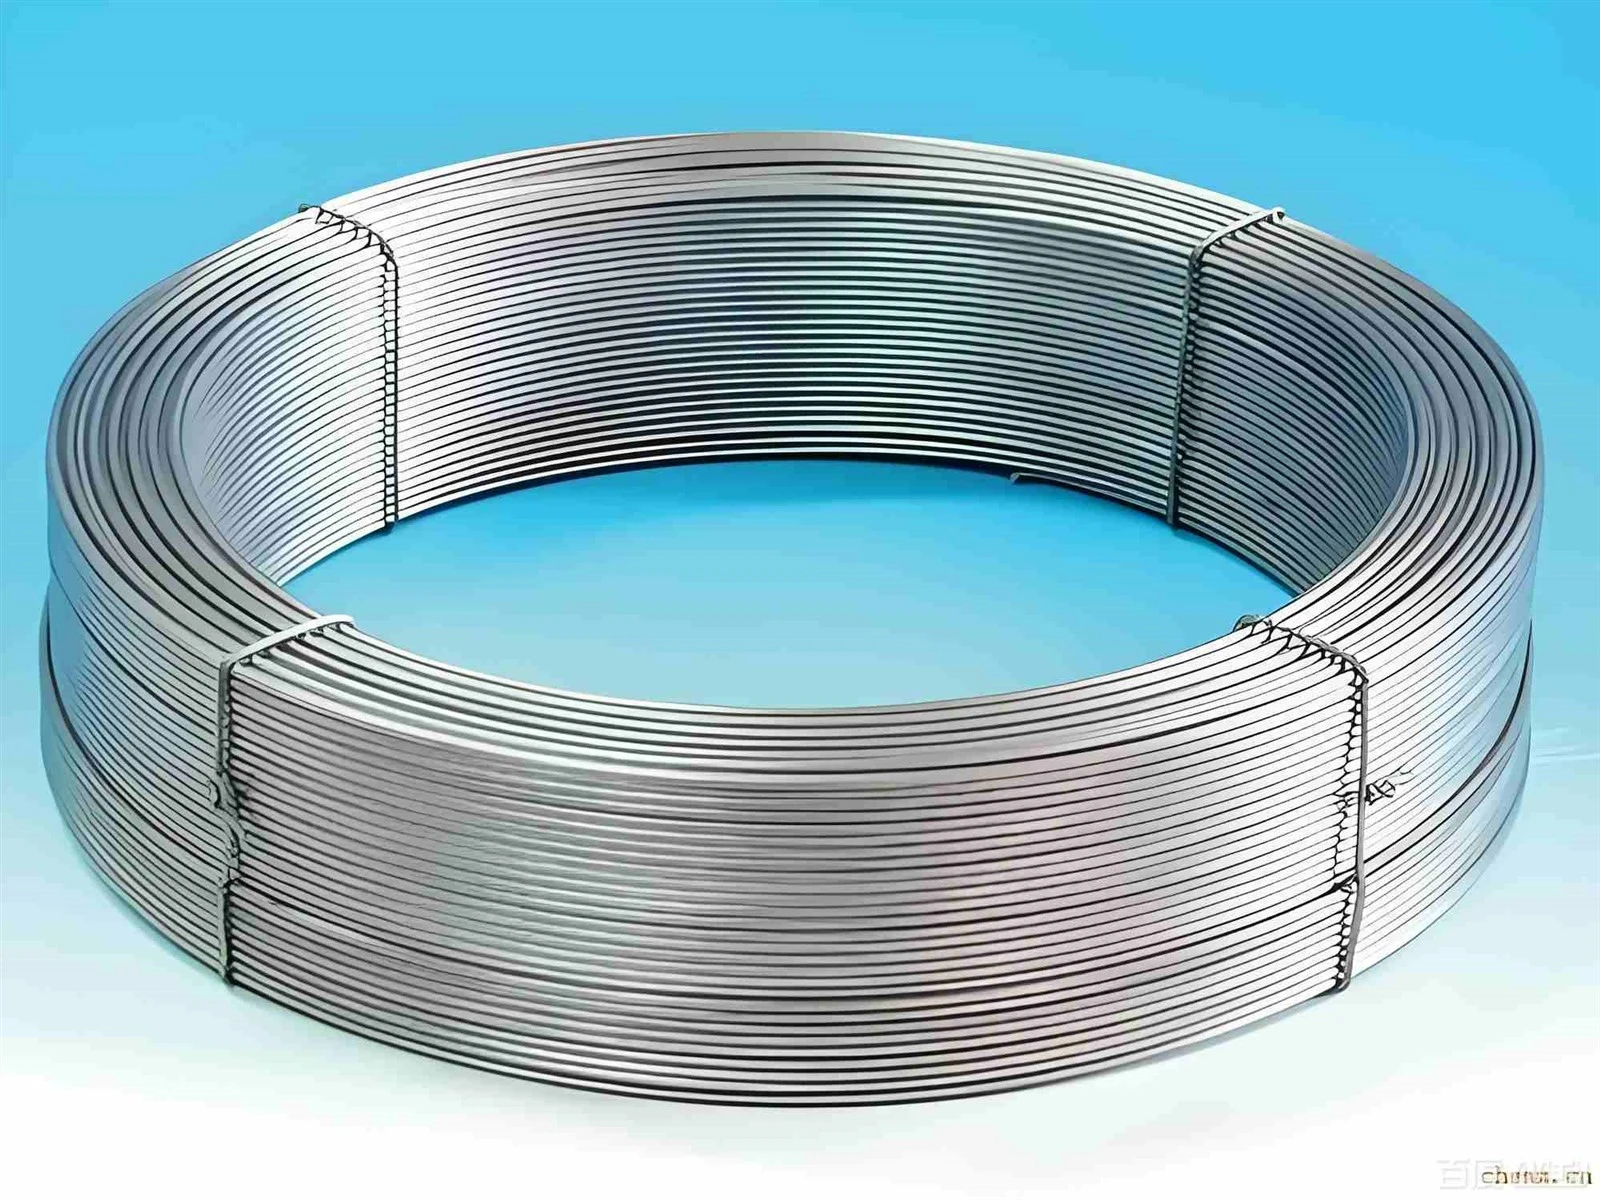
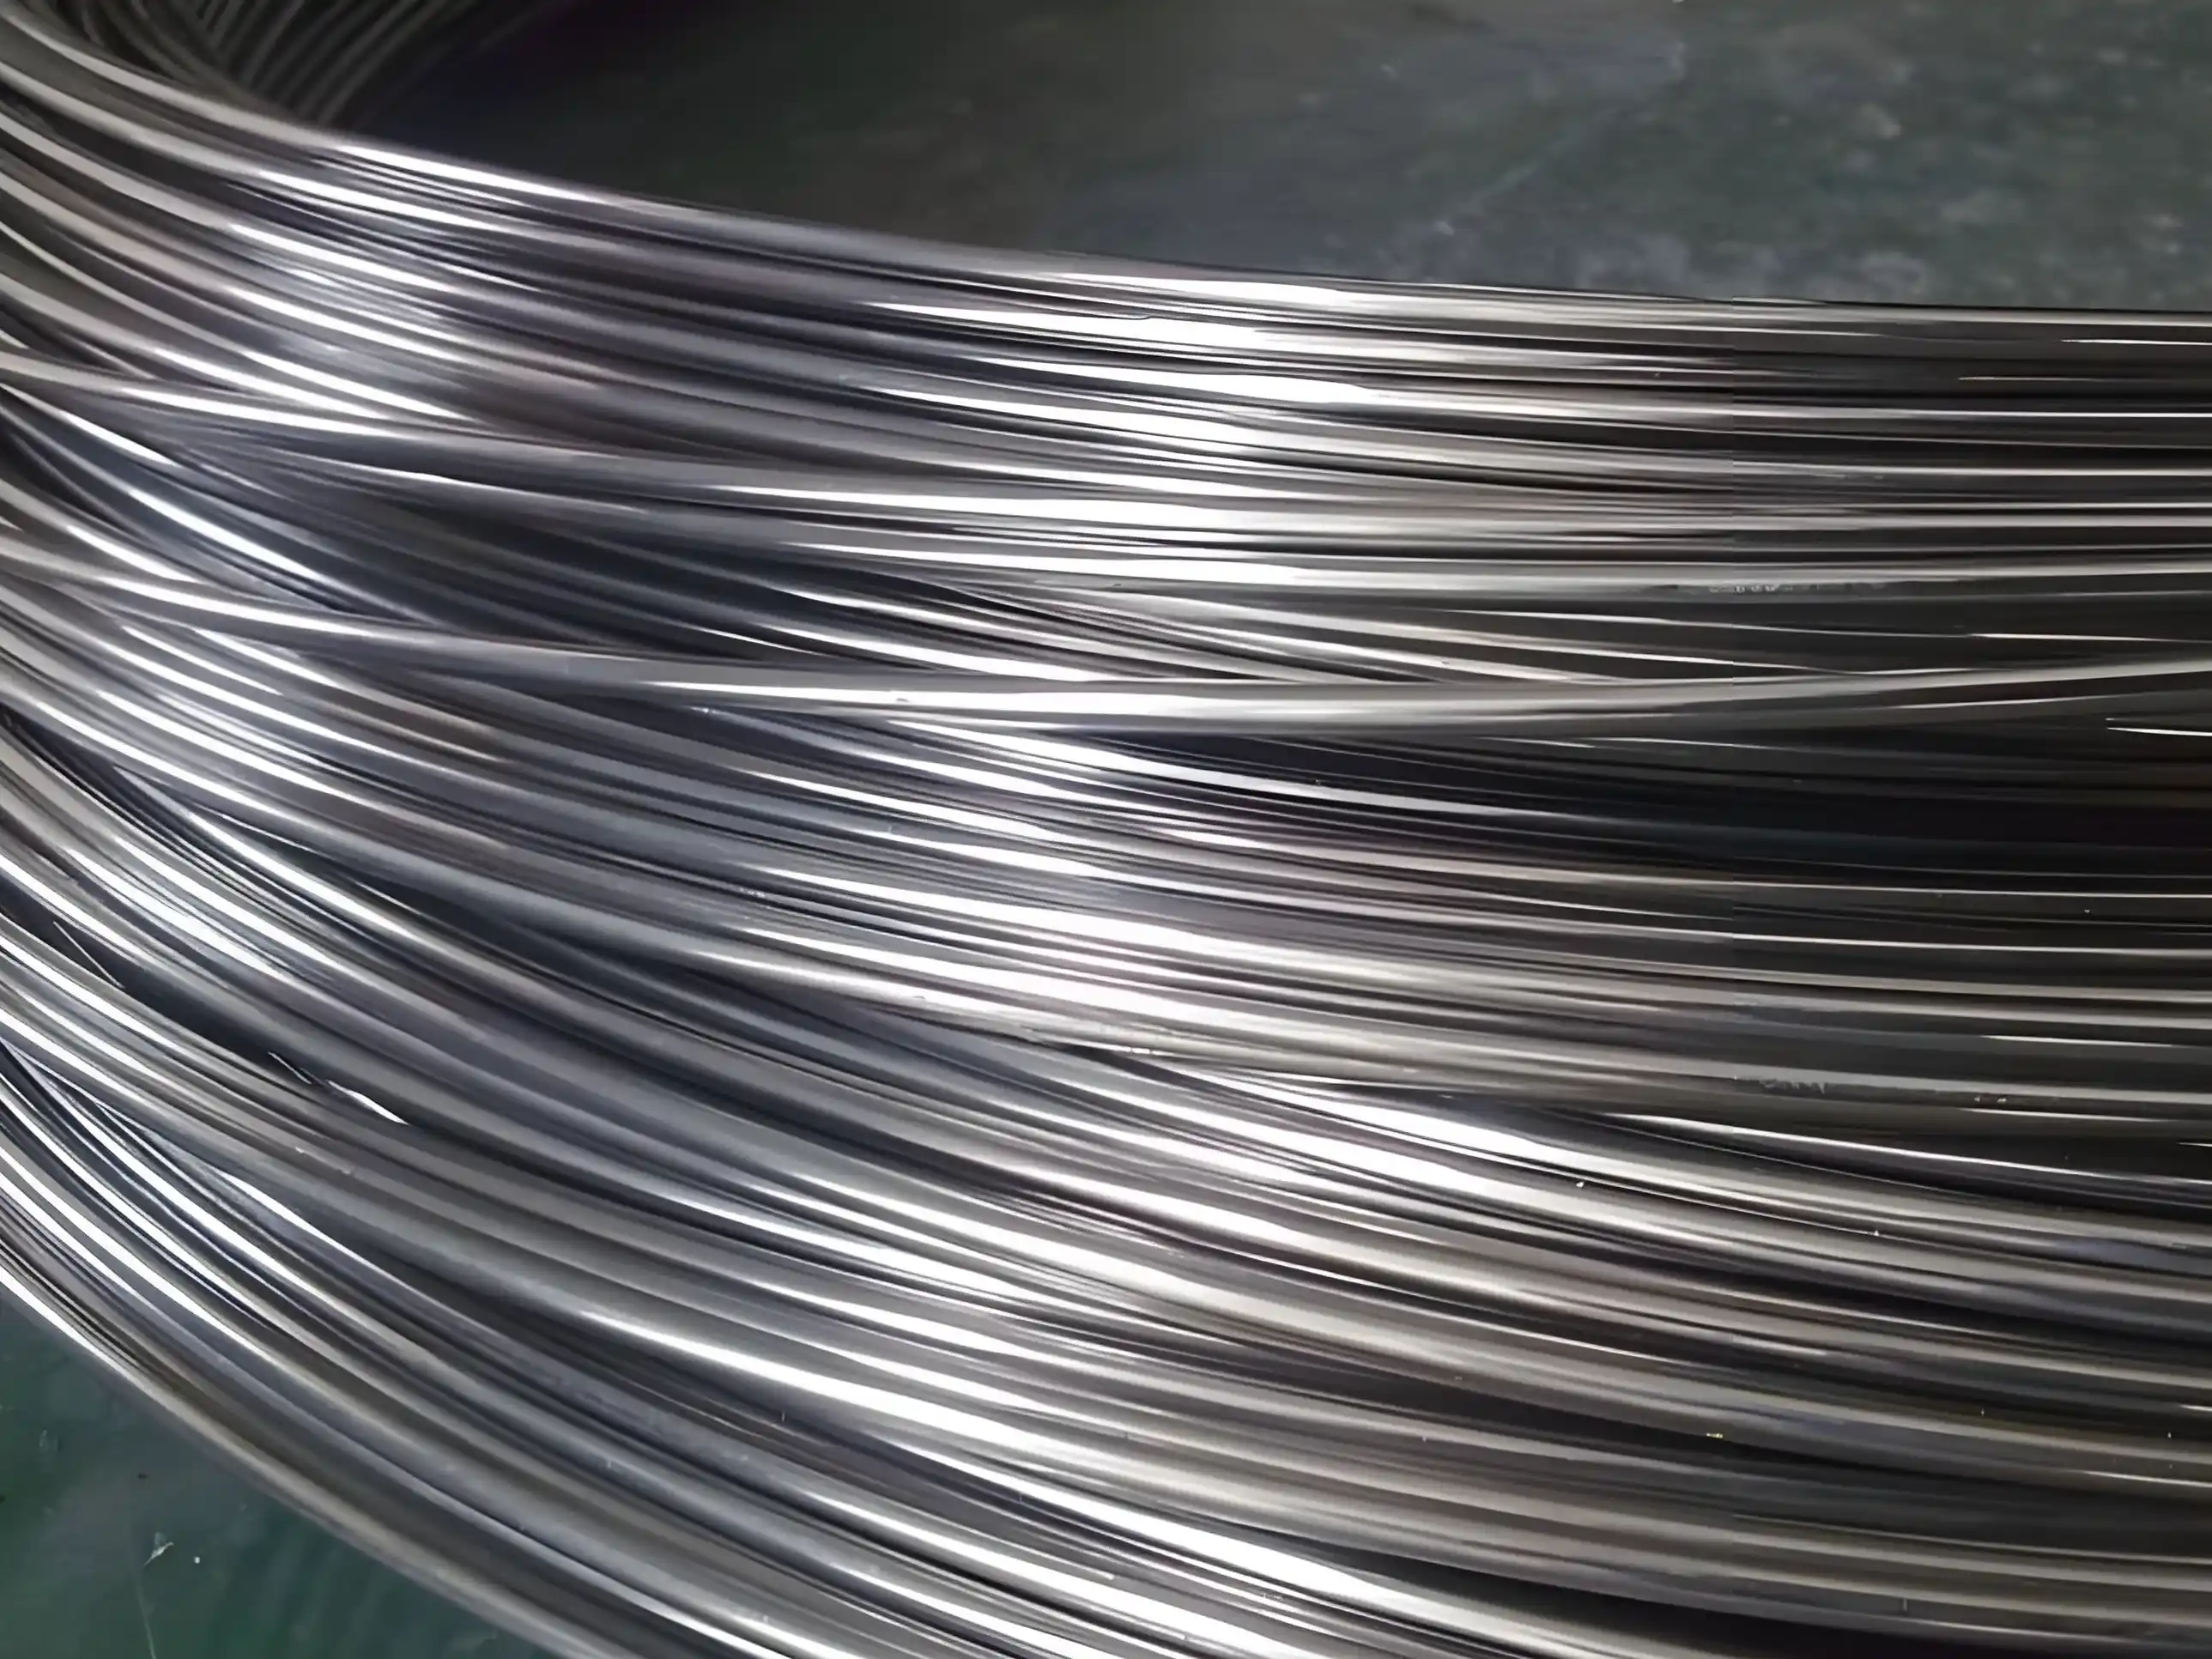
Productieproces van titanium- en titaniumlegeringsdraden
Stap 1: Voorbereiding van grondstoffen
Hoog{0}}zuivere titaniumspons wordt gesmolten tot titaniumstaven, die vervolgens worden gesmeed of tot staven worden gerold om als grondstof voor draadtrekken te dienen. Vóór verwerking wordt het oppervlak doorgaans met zuur-gebeitst om oxideaanslag en onzuiverheden te verwijderen.
De zuiverheid van de grondstof bepaalt rechtstreeks de sterkte, corrosieweerstand en stabiliteit van titaniumdraad. Een slechte kwaliteit van de grondstoffen zal de daaropvolgende verwerkingsprestaties negatief beïnvloeden.
Stap 2: Voorbehandeling van het oppervlak-
Het oppervlak van de titanium staaf wordt onderworpen aan een oxidatiebehandeling of koperbeplating, gevolgd door het aanbrengen van een smeermiddel om wrijving tijdens het trekproces met de matrijs te verminderen.
Stap 3: Draadtrekproces
De diameter van de titanium staaf wordt geleidelijk verkleind door middel van een reeks trekmatrijzen. Er zijn meerdere tussenliggende gloeistappen nodig voordat het trekproces wordt voortgezet totdat de doeldiameter is bereikt.
Het tekenproces bepaalt de maatnauwkeurigheid en prestatieconsistentie van titaniumdraad. Fabrikanten met volwassen processen kunnen een betere productuniformiteit garanderen.
Stap 4: Afwerking en inspectie
De afgewerkte draad ondergaat zuurbeitsen, polijsten of rechttrekken, gevolgd door inspectie op diameternauwkeurigheid, oppervlaktekwaliteit en interne defecten.
Strengere inspectienormen resulteren in een stabielere productkwaliteit en verminderen de risico's in downstream-toepassingen.
Waarom is titaniumdraad moeilijk te produceren?
1. Beperkt vermogen tot plastische vervorming
Titaanlegeringen met een hoog-zuurstofgehalte (O > 0,3%) ervaren een aanzienlijke daling in ductiliteit als gevolg van versterking van de interstitiële vaste oplossing. Om de plasticiteit te verbeteren is voorvervorming door warmwalsen- (400–700 graden) of een thermo-mechanische verwerkingsaanpak (koudtrekken gecombineerd met kort-gloeien) vereist.
2. Afweging tussen kracht en ductiliteit-
Naarmate de draad tot kleinere diameters wordt getrokken, neemt de sterkte ervan toe; het wordt echter ook brozer. Na het uitgloeien wordt het materiaal weer zachter, maar neemt de sterkte navenant af.
3. Probleem met vreten (plakken).
Titanium heeft de neiging te "lassen" of zich te hechten aan matrijsmaterialen tijdens de verwerking. Dit kan leiden tot oppervlaktedefecten zoals afbladderen en putjes op de getrokken draad.
Nieuwste internationale onderzoeksontwikkelingen op het gebied van titaniumdraadtrekken
1. Gepulseerde elektrische stroomafname (EPT)
Het toepassen van gepulseerde elektrische stroom tijdens het trekproces helpt de accumulatie van dislocaties te onderdrukken en versnelt de diffusie van de korrelgrens. Dit verbetert de ductiliteit van titaniumlegeringen en vermindert het risico op draadbreuk.
Dit proces maakt een hogere single{0}} reductieverhouding mogelijk, vermindert het aantal tussenliggende gloeicycli en verlaagt daardoor het energieverbruik, verkort de productietijd en verlaagt de totale productiekosten.
2. Gespreide matrijsindeling (ADD-proces)
Door tekenmatrijzen in een niet-lineaire, verspringende configuratie te plaatsen, wordt een multi-rekpad geïntroduceerd. Dit bevordert de korrelverfijning en activeert meerdere slipsystemen, waardoor zowel de sterkte als de taaiheid worden verbeterd.
De resulterende draad kan een treksterkte van meer dan 1000 MPa bereiken met behoud van een goede taaiheid, waardoor deze geschikt is voor lucht- en ruimtevaartcomponenten en medische implantaattoepassingen.
3. Vaste matrijstekening met geoptimaliseerde warmtebehandeling
Zonder de bestaande trekapparatuur te upgraden, kan het optimaliseren van de koudtrekparameters in combinatie met de warmtebehandelingsregeling de treksterkte van TC4-draad (Ti-6Al-4V) verhogen tot meer dan 1400 MPa, wat een verbetering van meer dan 30% betekent in vergelijking met conventionele processen.
Deze aanpak vereist geen extra investeringen in apparatuur en is geschikt voor toepassingen met hoge- prestaties, zoals bevestigingsmiddelen en veerdraden.
4. Zuurstofcontrole en legeringsoptimalisatie
Door sporen van yttrium toe te voegen of speciale coatings aan te brengen, kan zuurstofdiffusie tijdens verwerking bij hoge- temperaturen effectief worden onderdrukt, waardoor verbrossing van het materiaal wordt voorkomen.
Deze technologie maakt het gebruik van gerecyclede titaniummaterialen mogelijk terwijl de mechanische prestaties behouden blijven, de kosten worden verlaagd en de ESG--conforme en- koolstofarme productiestrategieën worden ondersteund.
Laatste afhaalmaaltijd
Als je aan het sourcen benttitanium draadVoor lucht- en ruimtevaart-, medische of hoogwaardige industriële toepassingen- bepaalt het productieproces rechtstreeks:
- oppervlakte kwaliteit
- mechanische sterkte
- consistentie tussen batches
- betrouwbaarheid op lange- termijn
Als u de draadtrektechnologie begrijpt, kunt u een leverancier kiezen die daadwerkelijk kan voldoen aan de vereisten voor lucht- en ruimtevaart-kwaliteit of medische-kwaliteit-en niet alleen aan standaard industriële draad.